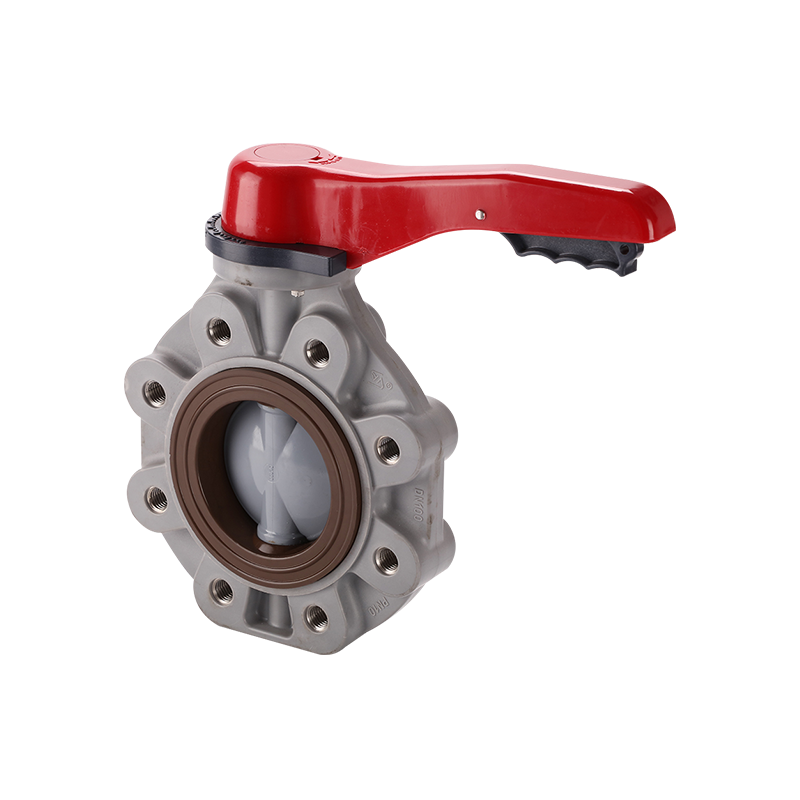
To PVC-kuleventiler kan forlate samme lager, bære samme DN50-merking, samme 16 bar-figur trykt på håndtaket, og fortsatt oppføre seg som to helt forskjellige produkter. En av dem holder bobletett gjennom ti år med kaustisk dosering. Den andre begynner å gråte ved stilken i år to og griper seg fast ved år fire. Ingenting på utsiden forteller deg hvilken du kjøpte.
Det eneste gapet er det som ligger bak spørsmålet, "er alle PVC-kuleventiler av samme kvalitet?" Det ærlige svaret er nei, og årsakene er ikke mystiske. De lever i harpiksen, formen, seteblandingen, stammeforseglingen, veggtykkelsen, og om noen faktisk har trykktestet ventilen før den gikk inn i kartongen. Nedenfor er en produsents syn på hva som endrer seg mellom en vareventil og en industriell en, hvordan du skiller dem fra hverandre før du kjøper, og hvor den reelle kostnaden for en billig ventil ender opp.
Harpikskvalitet er den første og største kvalitetsvariabelen
PVC kuleventiler er støpt fra en liten familie av termoplast: UPVC, CPVC, PPH, PVDF og FRPP. Inne i hvert av disse navnene varierer selve harpiksen mye mer enn de fleste kjøpere forventer. En omformer kan kjøpe jomfruelig blanding med dokumentert K-verdi og et batch-sertifikat, eller den kan kjøpe ommaling fra et reprosesseringsanlegg for en brøkdel av prisen. Begge materialene former seg til en ventil som ser riktig ut på en hylle.
Forskjellen viser seg senere. Regrind har allerede vært gjennom minst én varmehistorie. Polymerkjeder har blitt kortere, stabilisator- og smøremiddelpakken er uforutsigbar, og oppmalingsstrømmen blir sjelden sortert rent etter klasse. Slagfastheten kan falle med 30 til 50 prosent sammenlignet med virgin harpiks av samme nominelle type. En etterslipeventil består en fabrikktest ved romtemperatur. Den overlever ikke fem år med pumpesykling og vannhammer.
Virgin compound har også betydning for kjemisk motstand. Ommaling er ofte forurenset med rester fra det forrige produktet var: en rørekstruderingslinje, en kabelkappe, en resirkulert beslag. Disse restene skaper svake steder der aggressive medier angriper veggen. For rentvannsplikt er dette sjeldent synlig. For natriumhypokloritt, svovelsyre eller jernklorid avgjør det hvor lenge ventilen varer.
Praktisk sjekk: be om harpiksbatch-sertifikatet og den innkommende inspeksjonsprotokollen. En produsent som kjøper virgin compound vil ha begge deler. En produsent som kjører ettermaling vil vanligvis ha en innkjøpsordre og ikke mye annet.
Formtoleranse, veggtykkelse og kulegeometri
Et PVC kuleventilhus er ikke en solid plastklump. Det er en trykkbeholder med en beregnet veggtykkelse, en portplassering designet for å flytte sveiselinjen bort fra den høyeste spenningssonen, og en kjølesyklus som bestemmer om delen krymper jevnt eller deformeres. Kutt veggtykkelsen med 12 prosent for å spare harpiks og ventilen består fortsatt en 1,5x skalltest ved romtemperatur. Den svikter ved 55 grader Celsius under samme trykk.
Veggtykkelse er den enkleste spesifikasjonen å verifisere og den som oftest utelates i en kjøpsordre. En skyvelære på kroppsveggen og på endetilkoblingen forteller deg innen et minutt om du mottok produktet du trodde du kjøpte.
Ballen er en presisjonsdel, og det er der rimelige ventiler stille mister ytelsen. Kulerundheten på en god industriventil holdes til omtrent 0,05 mm over tetningsbåndet. Overflateruhet på tetningsområdet er typisk spesifisert til Ra 0,8 mikrometer eller finere. En ventil med en kule som er 0,2 mm ut av runden tetter fortsatt når den er ny, fordi setet er mykt nok til å tilpasse seg. Etter noen tusen sykluser tar setet et permanent sett og ventilen begynner å dryppe.
Spindelløp og driftsmoment hører til i samme samtale. En stamme som ikke er konsentrisk gir ujevn belastning på O-ringene hver gang håndtaket dreier. Derfor føles en ventil stiv ut av esken og blir dårligere, mens en annen ventil av samme størrelse fortsatt snur med to fingre etter fem års bruk.
Harpiks
Virgin compound med batch sertifikat kontra usortert omslipt. Denne enkeltbeslutningen setter taket på slagstyrke og kjemikaliebestandighet.
Geometri
Veggtykkelse, sveiselinjeplassering, kulerundhet og stammekonsentrisitet. Ingen av dem er synlige, alle er målbare.
Forsegling
PTFE eller TPE sete, tvilling eller enkel stamme O-ring, lagerstøtte i bunnen av stammen. Det er her lekkasjer begynner.
Testing
Prøveinspeksjon kontra 100 prosent testing av skall og sete. Testprotokollen er det eneste beviset på at ventilen faktisk ble sjekket.
Setesammensetning og stammeforsegling avgjør om ventilen virkelig slår seg av
Setet er den delen som faktisk stopper flyten, og det er den delen som er mest utsatt for en kostnadsbesparende beslutning. Et PTFE-sete koster flere ganger hva et generelt TPE-sete koster. På et delebrett ser begge ut som en hvit ring.
PTFE er standardvalget for kjemisk service fordi det motstår nesten alt og har en lav friksjonskoeffisient, som holder driftsmomentet nede. Den er også hardere, så den trenger en bedre ferdig kule for å tette ordentlig. Et mykt TPE-sete vil tette mot en grov kule, og det er grunnen til at noen lavkostventiler ser ut til å fungere bra i begynnelsen. TPE sveller også i kontakt med løsemidler og oljer, og et oppsvulmet sete skyver ballen fra senterlinjen, noe som øker dreiemomentet og akselererer slitasjen.
Stengeltetting er en egen designbeslutning. En enkelt O-ring i et vanlig spor er minimum. Industrielle ventiler bruker vanligvis et dobbelt O-ringarrangement med en sikkerhetskopi, noen ganger med en bunntapp eller sekundær lagerflate slik at stammen støttes på to steder i stedet for ett. Denne detaljen er synlig på en snitttegning, og det er en av de første tingene som forsvinner når en ventil er omvendt konstruert for å treffe et prispunkt.
Kroppskonstruksjon er også viktig. En ventil i ett stykke har ingen kroppsledd som kan lekke, og det er grunnen til at flensdesignet i ett stykke ble standarden for kjemisk bruk etter at den ble introdusert på begynnelsen av 1990-tallet. En tredelt ventil kan betjenes på plass uten å kutte rør, noe som betyr noe på sklir og manifolder der det er kostbart å demontere ledningen. Begge er legitime ingeniørvalg. Det som ikke er legitimt er at en todelt kropp med en løsemiddelsveiset skjøt presenteres som ekvivalent med en støping i ett stykke.
Spesifikasjoner som skal sammenlignes side om side før du godkjenner en prøve
Når to tilbud avviker med 40 prosent på samme nominelle delenummer, er gapet nesten aldri i maskinarbeidet. Det er i disse parameterne. Skriv ut tabellen, gi den til leverandøren og be dem fylle ut de faktiske verdiene med støttedokumenter.
Tabell 1. Parametre som skiller en PVC-kuleventil fra en industriventil. Verdiene som vises er typiske områder; bekrefte mot leverandørens tegninger og testprotokoller.
Parameter
Økonomiventil
Industriell ventil
Hvorfor det betyr noe
Harpiks source
Blandet maling, ingen batch-rekord
Virgin compound med K-verdi og batchsertifikat
Slagfasthet og repeterbar kjemisk motstand
Kroppens veggtykkelse
10 til 15 prosent under tegning
I henhold til tegning, verifisert ved innkommende inspeksjon
Sprengtrykk og langvarig krypemotstand
Ball rundhet
0,15 til 0,25 mm ut av runden
0,05 mm eller bedre over tetningsbåndet
Setekontakt og lekkasjefri avstengning over tusenvis av sykluser
Ball overflatefinish
Ra 1,6 til 3,2 mikrometer
Ra 0,8 mikrometer eller finere
Seteslitasjehastighet og driftsmoment
Setemateriale
TPE, karakter ikke verifisert
PTFE, tetthet og dimensjon sjekket
Hevelse, kjemisk angrep og forseglingskonsistens
Stengelforsegling
Enkel O-ring, glatt spor
Tvilling O-ring med støtte, bunnlagerstøtte
Stengelgråt- og sidebelastningsmotstand
Trykktest
AQL-prøvetaking ved 1,0x nominelt trykk
100 prosent skall- og setetest ved 1,5x og 1,1x
Feltfrekvens og garantieksponering
Sporbarhet
Ingen
Kavitetsnummer, batchkode, testpost
Evne til å undersøke og løse et krav
En leverandør som ikke kan produsere verdier for høyre kolonne, lyver ikke nødvendigvis. De kan rett og slett ikke vite det, fordi de kjøper ferdige ventiler fra en handelsformidler i stedet for å støpe dem. Det er nyttig informasjon i seg selv.
Trykkvurderinger faller med temperaturen, og de fleste kjøpere bruker aldri korreksjonen
En ventil stemplet 16 bar er vurdert til 16 bar ved 20 grader Celsius, med vann, i statisk tilstand. Dette tallet er ikke gyldig ved 60 grader. Termoplastiske trykkklassifiseringer følger en reduksjonskurve, og kurven er bratt. For UPVC er det brukbare arbeidstrykket ved 60 grader celsius omtrent 35 til 40 prosent av 20-graderstallet. CPVC utvider det brukbare området oppover, men samme kurveform gjelder.
Den praktiske konsekvensen er enkel. Hvis en linje går ved 55 grader Celsius og systemet er beskyttet av en avlastningsventil satt til 10 bar, er en standard 16 bar UPVC-ventil ikke tilstrekkelig. Det riktige valget er enten en kropp med høyere rangering eller et annet materiale. Å velge på 20-gradersfiguren alene er en av de vanligste spesifikasjonsfeilene i termoplastiske rør.
Det er en annen effekt som er lett å overse. Gjentatt termisk sykling løsner setets forspenning. En ventil som tetter perfekt på dag én ved omgivelsestemperatur kan begynne å passere en liten mengde medier etter to hundre oppvarmings- og kjølesykluser, selv om ingenting har sviktet synlig. Industrielle ventildesigner kompenserer ved å bruke et fjærdrevet sete eller en dypere setelomme som opprettholder kontakttrykket når materialet slapper av.
Kjemisk kompatibilitet er en kurve, ikke et ja-eller-nei-svar
Motstandsdiagrammer som viser et materiale som "resistent" mot et kjemikalie er et utgangspunkt, ikke en spesifikasjon. Faktisk ytelse avhenger av konsentrasjon, temperatur og eksponeringstid. UPVC håndterer fortynnet svovelsyre komfortabelt ved omgivelsestemperatur. Øk temperaturen til 60 grader Celsius og det samme materialet begynner å myke og miste trykkevnen. Natriumhypokloritt er et godt eksempel på et medium som angriper noen kvaliteter ved konsentrasjoner over 12 prosent mens de lar dem være urørt under den terskelen.
To feilmoduser betyr mest i termoplastiske ventiler. Den første er kjemisk angrep på selve polymeren, som viser seg som hevelse, misfarging eller tap av mekanisk styrke. Den andre er permeasjon og miljøspenningssprekker, hvor mediet diffunderer inn i materialet og delen sprekker under belastning, ofte ved en beslag eller en spenningskonsentrasjon i stedet for midt i en vegg.
En ansvarlig leverandør vil stille fire spørsmål før han anbefaler en ventil: hva er mediet, ved hvilken konsentrasjon, ved hvilken temperatur og ved hvilket trykk. Hvis en leverandør siterer en ventil uten å stille disse spørsmålene, selger de et delenummer i stedet for en løsning. Verdier for det industrielle termoplastiske kuleventilområdet skal alltid bekreftes mot produsentens kjemiske motstandsdata ved den faktiske driftstemperaturen, ikke ved omgivelsene.
Hva tiår med produksjon av termoplastiske ventiler faktisk lærer deg
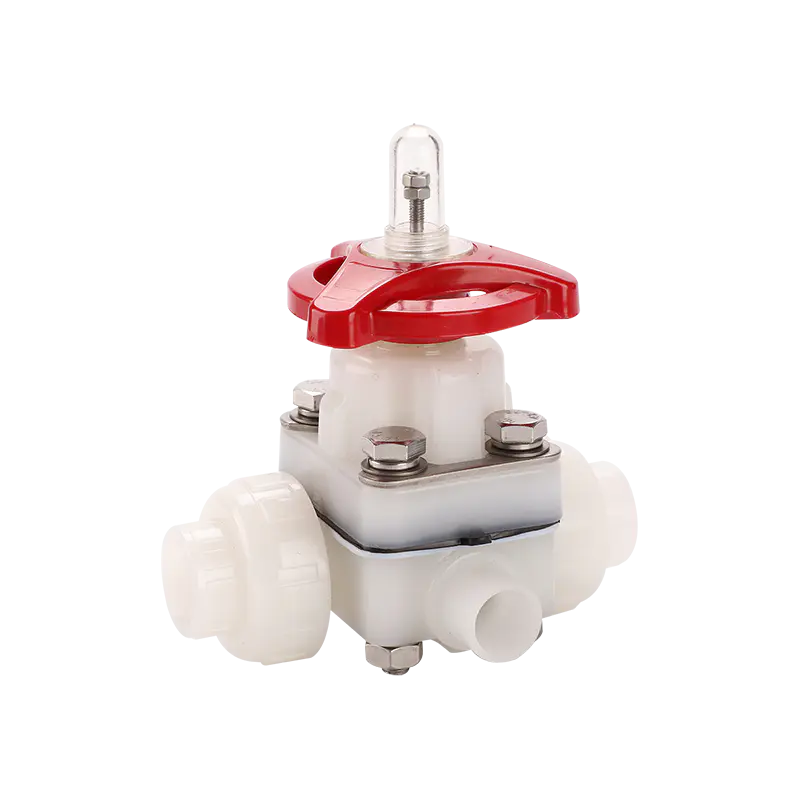
Noen kvalitetsforskjeller blir først åpenbare etter at du har sett ventiler operere i felten i tjue eller tretti år. Ningbo Baodi Plastic Valve Co., Ltd. sporer sin historie til 1979, da forgjengerens fabrikker bygde en av de første plastmembranventilene produsert i Kina; det designet besto en teknisk vurdering organisert av det tidligere departementet for kjemisk industri i 1983. I 1992 utviklet selskapet den flensede kuleventilen i ett stykke, en kroppsdesign som senere ble en av de mest brukte plastventilformatene i kjemisk prosessering fordi den fjerner kroppens ledd helt.
Lærdommen fra den perioden former fortsatt hvordan en velbygd ventil ser ut i dag. Den flensede konstruksjonen i ett stykke eksisterer fordi boltede og løsemiddelsveisede karosseriforbindelser var den dominerende lekkasjeveien i aggressiv bruk. Tvillingstammetetning eksisterer fordi enkelt O-ringer sviktet ved stammen langt oftere enn ved setet. Veggtykkelsesmarginer eksisterer fordi anleggsingeniører fortsatte å rapportere krypfeil i linjer som hadde kjørt i et tiår.
I 2006 utvidet selskapet seg til industrielle termoplastiske rør og fittings og ble en av de tidligste innenlandske produsentene som brukte CPVC på industrielle rør og ventiler. Denne kombinasjonen – ventiler, rør og fittings fra ett produksjonssystem – betyr mer enn det høres ut, fordi grensesnittet mellom en ventilendeforbindelse og en rørfitting er der en stor del av feltlekkasjene oppstår.
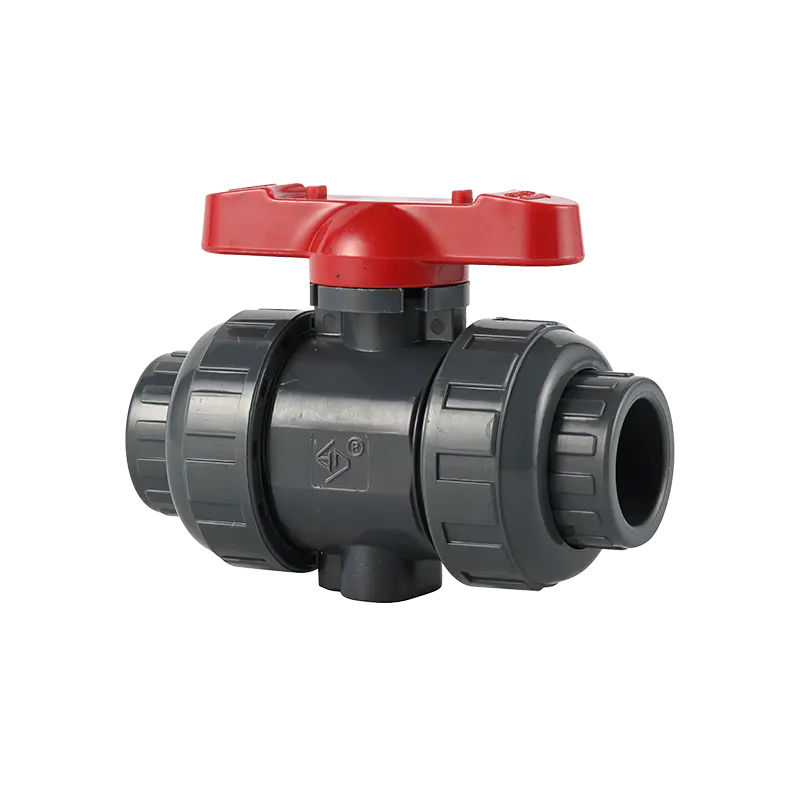
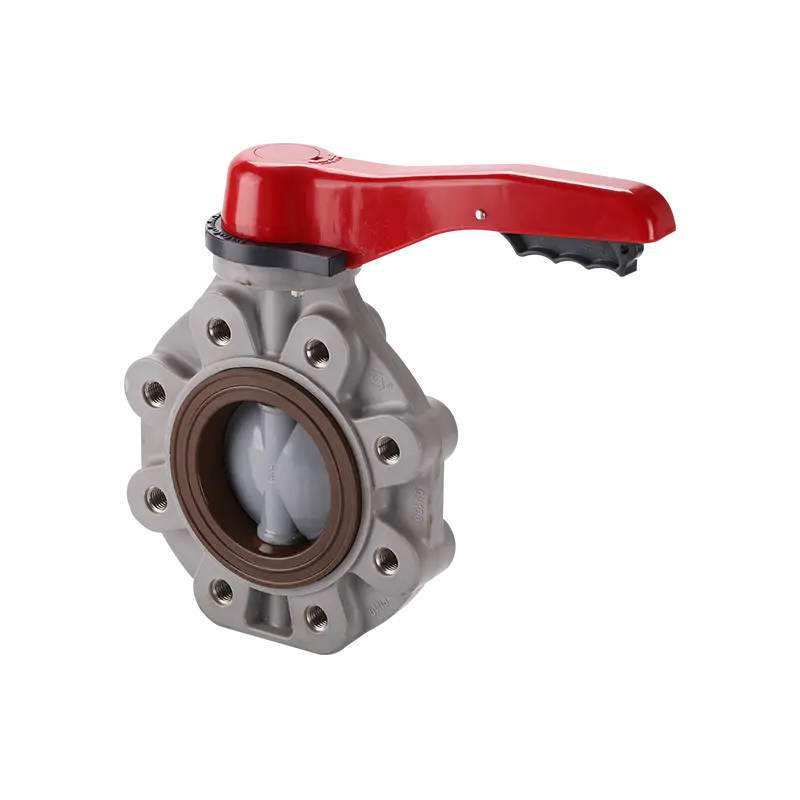
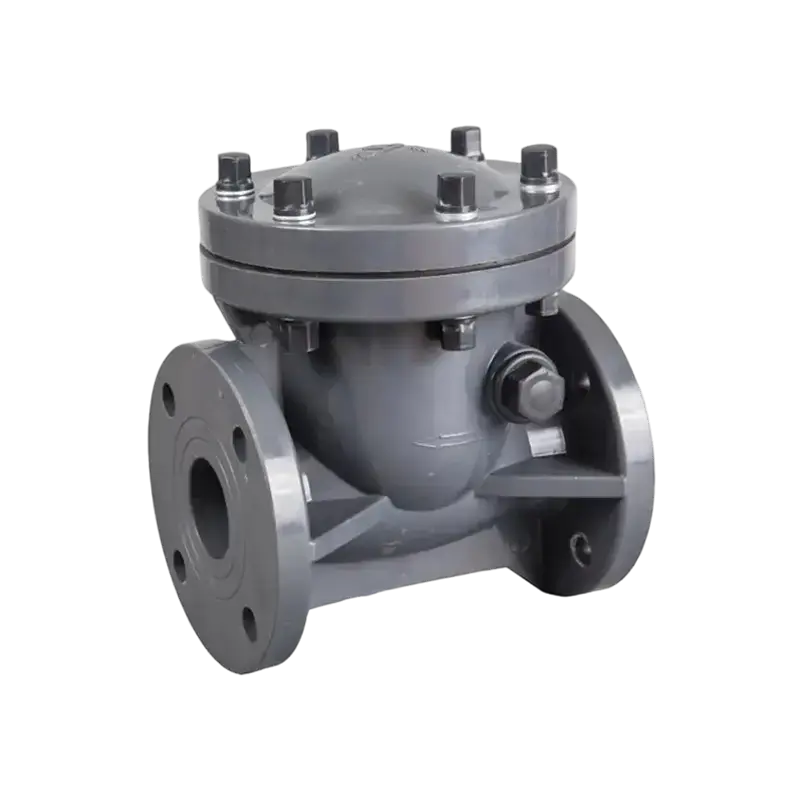
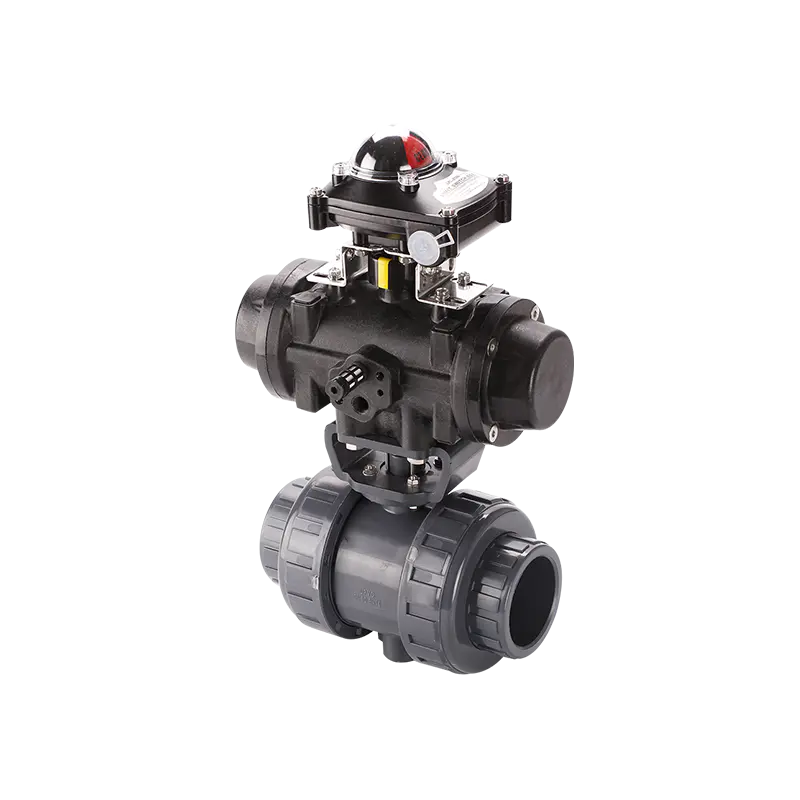
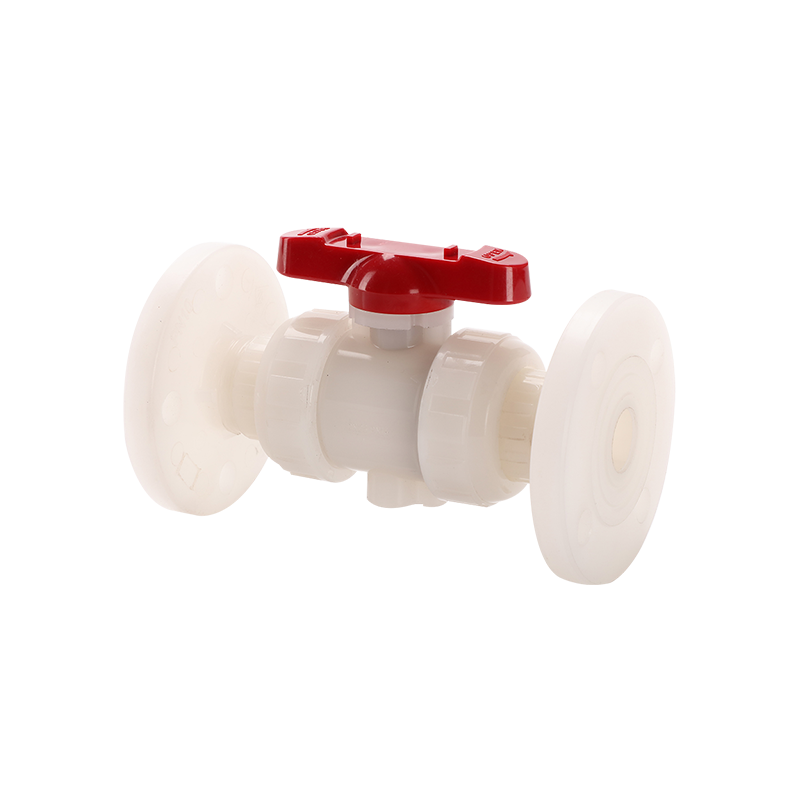
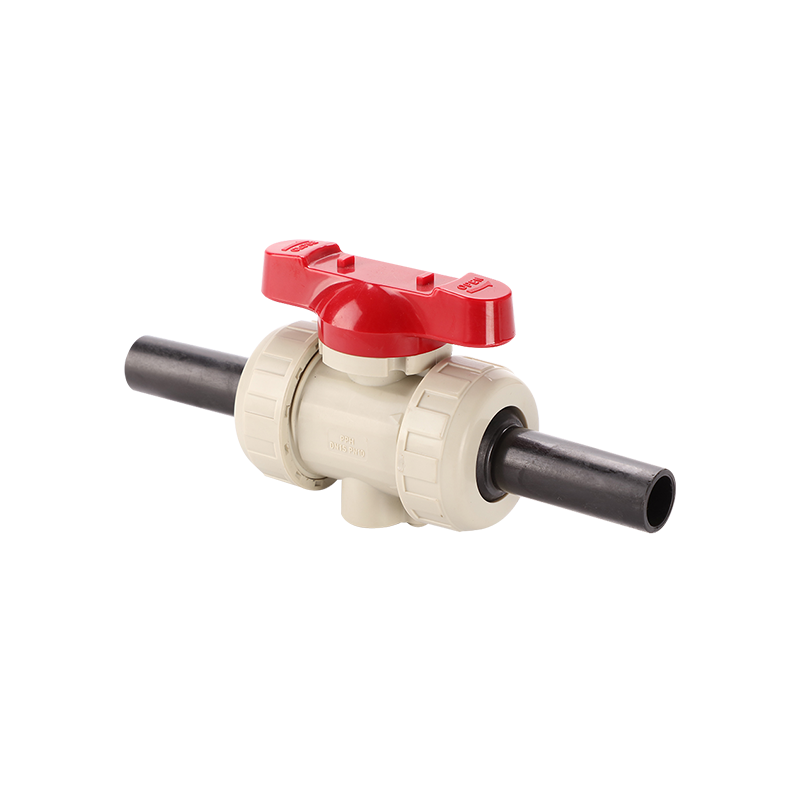
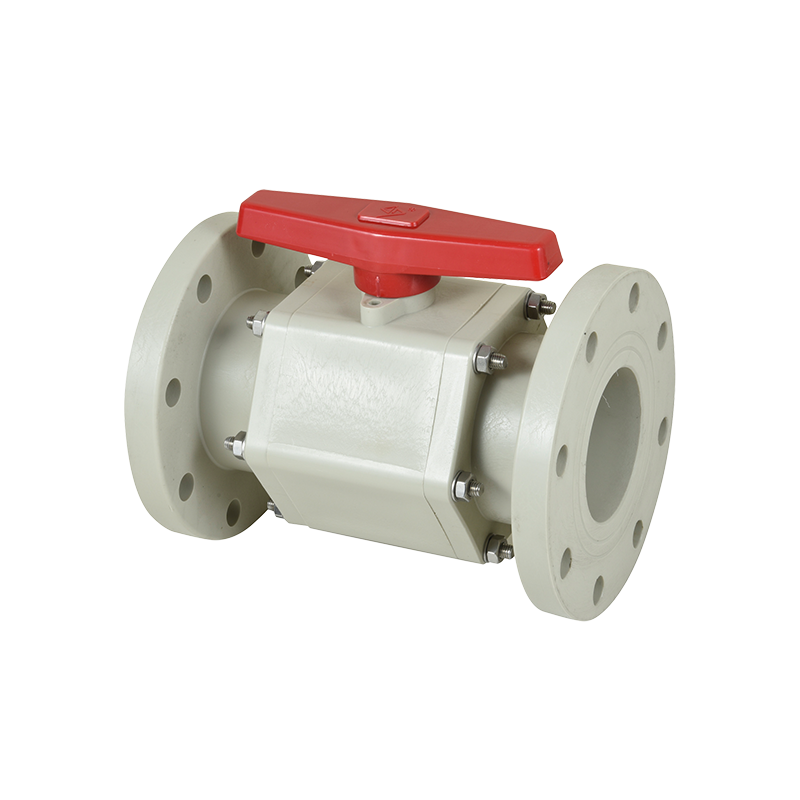
Disse tre karosseristilene dekker de fleste industrielle oppgaver. Det flensede formatet er standard for permanente kjemiske linjer. Det ekte unionsformatet gjør at ventilen kan fjernes og vedlikeholdes uten å kutte rør, noe som forkorter vedlikeholdsvinduer på skrens. Det tredelte formatet eksponerer ballen og setene for inspeksjon uten å fjerne kroppen fra linjen.
Trykktestdata skiller industrielle ventiler fra katalogkopier
Hver PVC kuleventil bør testes ved 1,5 ganger nominell trykk og sete testes ved 1,1 ganger nominell trykk. Spørsmålet er om hver ventil er testet, eller bare en prøve fra hver batch. Prøveinspeksjon er en legitim produksjonsstrategi, men det er ikke det samme produktet som 100 prosent testing, og prisforskjellen gjenspeiler det.
Testparametere har også betydning. En vanlig snarvei er å forkorte holdetiden fra den angitte varigheten til noen få sekunder, noe som lar en ventil med en marginal lekkasje passere. En annen er å teste med luft i stedet for vann, fordi luftlekkasjer er vanskeligere å oppdage ved lavt trykk og lettere å fjerne. Be om testpostformatet og holdetiden før du antar at sertifikatet betyr det du tror det betyr.
Relevante standarder for termoplastventiler inkluderer ISO 9393 for industriventiler, DIN 3441 for plastventiler i rørsystemer, og ASTM D1599 og D3139 for plastrør og trykktesting. En produsent som refererer til disse standardene bør kunne vise deg den spesifikke klausulen de tester mot, ikke bare standardnummeret på et sertifikat.
Sporbarhet lukker sløyfen. Et hulromsnummer stemplet på kroppen forteller deg hvilken form som produserte den. En batchkode på kartongen forteller deg hvilket harpiksparti som ble brukt. Uten disse to opplysningene kan ikke en feltfeil undersøkes, og den vil som standard tilskrives "installasjonsfeil". Det er en reell kommersiell risiko, ikke bare en teknisk.
Leverandør- og fabrikksjekker som reduserer innkjøpsrisiko
En leverandørsertifikatmappe er et utgangspunkt, ikke en erstatning for å se på produksjonslinjen. Sertifikater for kvalitetsstyringssystem som ISO 9001, ISO 14001 og ISO 45001 bekrefter at et system eksisterer. De bekrefter ikke at systemet er påført ventilen du kjøper.
Hva du bør se på under et fabrikkbesøk eller en ekstern revisjon:
Hvor mange sprøytestøpemaskiner betjener ventillinjen, og om formene eies av produsenten eller av en tredjepart.
Hvorvidt innkommende harpiks er inspisert og registrert, med en beholdt prøve per batch.
Om det er en intern trykktestbenk med kalibreringsjournal, eller om leverandøren støtter seg på en muntlig forsikring.
Hvorvidt kule- og spindelkomponenter er produsert i egen regi eller kjøpt fra en underleverandør, og hvordan denne underleverandøren er kvalifisert.
Om ferdige ventiler lagres i et kontrollert miljø, fordi UV-eksponering bryter ned PVC over tid.
Om produsenten har en nasjonal produksjonslisens for trykkrørkomponenter, som er et regulatorisk krav i enkelte markeder for produkter som brukes i trykksystemer.
Der en fabrikk ikke har disse kontrollene, flyttes innkjøpsrisikoen helt til kjøperen. Den risikoen er ikke alltid synlig i enhetsprisen. Det fremstår vanligvis som et linjestopp, en batchavvisning i havnen eller et garantikrav atten måneder etter installasjon - kostnader som sjelden gjenspeiles i innkjøpsordren.
Innkjøpsfeil som koster mer enn selve ventilen
Den første feilen er å kjøpe på utseende. En ventil som er dimensjonalt identisk med en referanseprøve kan fortsatt variere i harpiks, seteblanding og veggtykkelse. Utseendebasert godkjenning er hvordan en lavprisventil kommer inn i en spesifikasjon.
Den andre feilen er å hoppe over den beholdte prøven. Ta vare på en godkjent gylden prøve med batchkoden, og sammenlign hver leveranse med den. Dette er en ti-minutters prosess som eliminerer de fleste argumenter om hvorvidt et produkt har endret seg.
Den tredje feilen er å behandle det billigste tilbudet som utgangspunktet og forhandle alt annet ned til det. Dette tvinger ærlige leverandører til å fjerne nøyaktig de funksjonene som får ventilen deres til å fungere: setekvalitet, spindeltetningsdesign og full trykktesting. Det resulterende produktet ser ofte likt ut og oppfører seg helt annerledes.
Den fjerde feilen er å bytte leverandør uten å re-kvalifisere produktet. En ny kilde med samme delenummer er et nytt produkt. Kjør den samme prøvegodkjenningsprosessen, inkludert en trykktest og en kjemisk kompatibilitetssjekk hvis applikasjonen er aggressiv.
Den femte feilen er å ignorere forskjellen mellom en produsent og et handelsselskap. En produsent kan svare på et teknisk spørsmål om setemateriale og stammeforsegling. Et handelsselskap videresender vanligvis spørsmålet og returnerer et omtrentlig svar. Der applikasjonen er kritisk, avgjør den forskjellen om du mottar en løsning eller en forsendelse.
Ofte stilte spørsmål
Er alle PVC kuleventiler av samme kvalitet?
Nei. Kvaliteten varierer betydelig mellom kildene, selv når delenummer og dimensjoner samsvarer. Hovedvariablene er harpikskvalitet, veggtykkelse, kulerundhet og finish, setemateriale, spindeltetningsdesign og om ventilen ble individuelt trykktestet. To ventiler kan se like ut på en benk og oppføre seg helt forskjellig etter to år i drift.
Hvorfor spiller jomfruelig PVC betydning i en kuleventil?
Virgin compound har en kjent molekylvekt, en kontrollert additivpakke og ingen forurensning fra tidligere prosessering. Ommaling har vært gjennom minst én varmesyklus, noe som forkorter polymerkjedene og reduserer slagstyrken. I aggressiv kjemisk tjeneste introduserer gjenmaling også svake punkter der mediet angriper veggen. Forskjellen er ikke synlig, men den forkorter levetiden i trykk- og sykkelapplikasjoner.
Hvordan kan jeg finne ut om ventilen jeg mottok var laget av ommaling?
Visuell inspeksjon gir sjelden et definitivt svar, fordi god ettersliping kan se akseptabel ut. Den pålitelige ruten er dokumentasjon: be om harpiksbatch-sertifikatet og den innkommende inspeksjonsprotokollen. Du kan også sammenligne slagadferd ved å slippe en prøveventil på et hardt gulv fra en kontrollert høyde og sammenligne resultatet med en kjent ny prøve. Testen er grov, men avslørende når forskjellen er stor.
Er PTFE alltid det beste setematerialet?
PTFE er riktig standard for kjemisk service på grunn av sin brede motstand og lave friksjon, men det krever en godt ferdig kule for å forsegle. Ved bruk av rent vann ved moderate temperaturer kan et riktig spesifisert TPE-sete fungere tilstrekkelig i årevis. Problemet er at mange lavkostventiler bruker TPE uten å spesifisere karakteren, noe som betyr at setet kan svelle eller stivne uforutsigbart i kontakt med oljer og løsemidler.
Hvorfor lekker ventilen min ved stammen i stedet for ved setet?
Stengellekkasje peker vanligvis på et problem med tetningsdesign eller sidebelastning på stammen. En enkelt O-ring i et vanlig spor har begrenset kapasitet til å kompensere for utløp av stammen, termisk sykling og gjentatt drift. To O-ringer med backup, kombinert med en bæreflate i bunnen av stammen, fordeler belastningen og opprettholder kontakttrykket. Spindellekkasjer er mer vanlig i ventiler som er bygget til en pris enn i ventiler som er bygget etter tegning.
Betyr en høyere trykkvurdering alltid bedre kvalitet?
Nei. Rangeringen på håndtaket er et nominelt tall ved 20 grader Celsius. En ventil kan ha høy nominell karakter og fortsatt yte dårlig hvis veggtykkelsen er tynn, setet er mykt eller spindeltetningen er minimal. Rangeringen bør leses sammen med reduksjonskurven, testprotokollen og materialspesifikasjonen.
Hvorfor stemmer ikke trykket på ventilen min med det linjen faktisk ser?
Termoplastisk trykkklassifisering faller når temperaturen stiger. En ventil vurdert til 16 bar ved 20 grader Celsius kan kun brukes ved 6 bar ved 60 grader Celsius. Mange spesifikasjonsfeil kommer fra å sammenligne ventilvurderingen mot systemtrykket uten å bruke temperaturkorreksjon. Sjekk alltid produsentens reduksjonstabell for faktisk medium og temperatur.
Hvordan sammenligner jeg to leverandører rettferdig?
Send både det samme tekniske spørreskjemaet som dekker harpikskilde, veggtykkelse, kulerundhet, setemateriale, stilkforseglingsdesign, testmetode og sporbarhet. Be så om en godkjent prøve fra hver og kjør den samme trykk- og sykkeltesten. Pris bør være den siste variabelen du sammenligner, ikke den første, fordi en besparelse på 20 prosent på enhetsprisen er meningsløs hvis ventilen må byttes dobbelt så ofte.
Påvirker installasjonspraksis hvor lenge en PVC-kuleventil varer?
Ja, vesentlig. Løsemiddelsveising for mye sement inn i fatningen kan presse lim inn i kulekammeret og låse ventilen. Overstramming av en gjengeforbindelse sprekker kroppen ved gjengeroten. Støtterør løper dårlig gir bøyelast direkte på ventilhuset. Ved å installere en ventil med stammen pekende nedover, fanges media rundt stammeforseglingen. Ingen av disse er produksjonsfeil, men alle rapporteres vanligvis som kvalitetsproblemer.
Hva er det mest nyttige å spørre en leverandør før du bestiller?
Spør dem hvilket medium, konsentrasjon, temperatur og trykk ventilen vil se, og spør deretter hvilke av produktene de anbefaler og hvorfor. En leverandør som stiller disse spørsmålene før sitering forstår søknaden. En leverandør som gir tilbud umiddelbart, selger et delenummer, og risikoen for mismatch forblir hos deg.